
Taal
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Kunnen verstoringen van de geautomatiseerde assemblage het gevolg zijn van batchvariaties van GB818 kruisverzonken machineschroeven met bolkop?
2026-09-11
OEM-kopers van elektronica en distributeurs van industriële bevestigingsmiddelen valideren de kwaliteit van machineschroeven vaak door handmatige monsterinspectie. Met de hand geselecteerde prototypemonsters doorstaan maatcontroles en handmatige schroevendraaiertests. Meerdere subtiele afwijkingen op batchniveau blijven onzichtbaar tijdens handmatige bemonstering en komen pas aan het licht zodra de onderdelen in de snelle geautomatiseerde assemblagelijnen worden ingevoerd, wat ongeplande lijnonderbrekingen en extra herbewerkingskosten veroorzaakt.
Vier voor de lopende band relevante afwijkingen die zelden worden benadrukt op standaardgegevensbladen:
- Dwarsverspringende profieldrift veroorzaakt een onderbroken cam-out van de driverbit onder productiekoppel
- Slijtage van het draadrolgereedschap zorgt voor een inconsistente schroefdraadpassing bij grote productiepartijen
- De dikte van de oppervlaktecoating verspreidt zich over wrijvingswaarden voor koppelgestuurde stations
- Ontkoppelde warmtegetallen van grondstoffen, waardoor prototypecertificaten ongeldig zijn voor verzonden batches
Consistentie van de dwarsuitsnijdingsgeometrie voor automatisch rijden op hoge snelheid
Handmatig testen van monsters tolereert kleine onvolkomenheden in de vorm van de kruisuitsparing. Robotachtige assemblagegereedschappen passen vaste koppel-tijdprofielen toe; kleine dimensionale drift van de uitsparing verandert het contactoppervlak van de bit. Zelfs schroeven die de statische visuele inspectie doorstaan, veroorzaken regelmatig cam-out, bitslijtage en afgekeurde assemblages op productielijnen.
- Periodieke optische profielscan van de dwarsuitsparingsgeometrie tijdens elke productiecampagne
- Gesimuleerde koppelcyclustests voor automatische assemblage met behulp van door de klant gespecificeerde driverbittypen
Wanluo Hardware voert steekproefsgewijs controles van uitsparingsprofielen uit die verder gaan dan alleen de visuele weergave, en filtert partijen die gevoelig zijn voor cam-outrisico's door robotassemblage voordat ze worden verpakt voor exportorders.
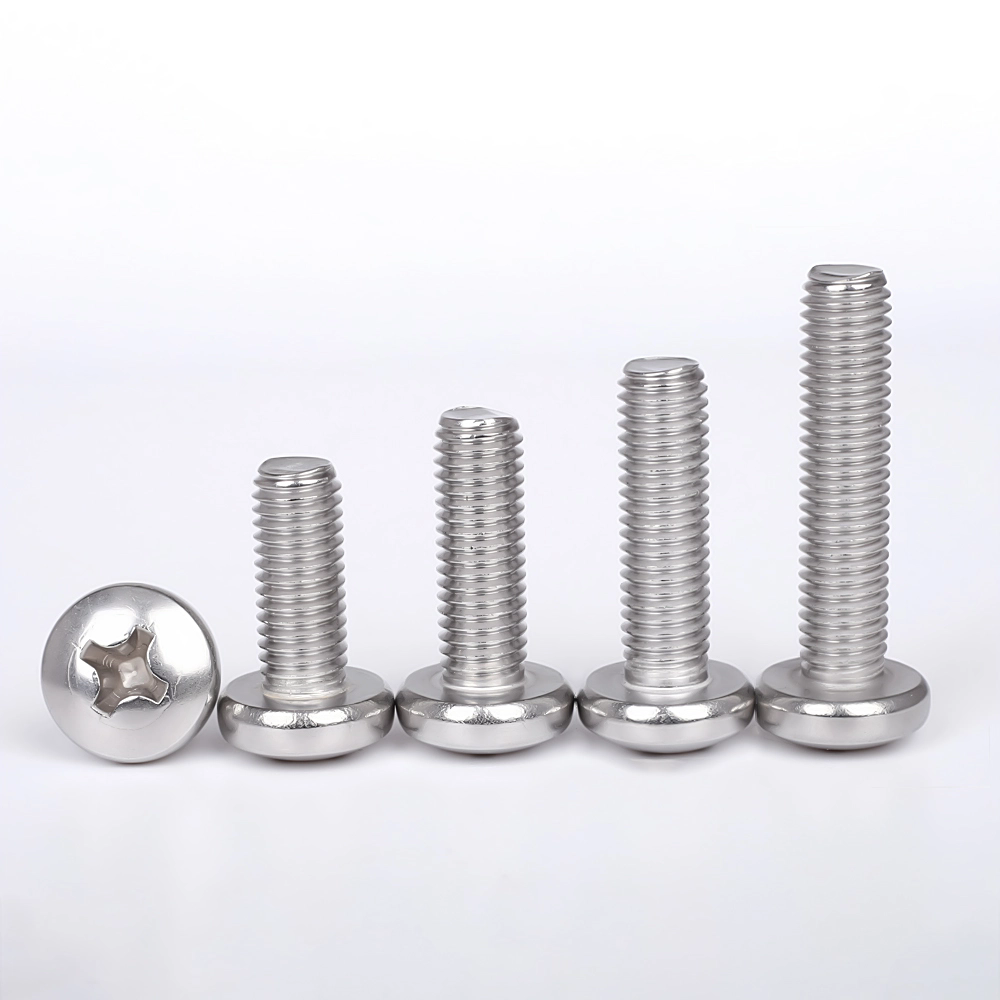
Stabiliteit van de schroefdraadpassing bij voortschrijdende slijtage van het gereedschap bij massaproductie
Prototypeschroeven worden vervaardigd met gloednieuwe draadwalsmatrijzen. Na cycli van miljoenen onderdelen verslechteren de matrijsoppervlakken geleidelijk. Individuele schroefafmetingen kunnen nog steeds binnen de trektolerantie vallen, maar cumulatieve profielveranderingen zorgen voor een fluctuerend draadaangrijpingsgedrag.
Een dergelijke subtiele afwijking laat niets zien tijdens handmatige tests met enkele schroef, maar veroorzaakt sporadische kruisdraad of stijve paring bij continue invoer in getapte behuizingsgaten op geautomatiseerde armaturen.
- Implementeer triggerdrempels voor productievolumes voor het herconditioneren van draadrolmatrijzen
- GO-NO-GO-meterbemonstering gecombineerd met gedeeltelijke verificatie van het schroefdraadprofiel per ploegendienst
Verstrooiing van de laagdikte verandert de koppel-spanningsprestaties
Veel kopers specificeren alleen het coatingtype zonder de toegestane diktevariatie te definiëren. Oneffenheden in de zink- of passivatielaag wijzigen de wrijvingscoëfficiënt van het oppervlak. Op montagestations met koppelvergrendeling levert een identiek geprogrammeerd koppel een zeer verschillende werkelijke klemkracht op.
Sommige batches komen te weinig vast te zitten en zijn vatbaar voor trillingsloslating tijdens gebruik; andere brengen risico op draadstrippen met zich mee tijdens het door robots aandraaien, ook al ziet elke schroef er visueel uniform uit.
- Meerpuntsmeting van de coatingdikte die de draadwortels en de overgangszones van kop naar schacht omvat
- Validatie van koppelspanningsbanken die parameters van assemblagestations uit de echte productie vertegenwoordigen
Traceerbaarheid van de warmtepartijen van grondstoffen, waarbij monsterbewijsmateriaal wordt gescheiden van bulkgoederen
Generieke materiaaltestrapporten van prototypepartijen kunnen geen massaproductie vertegenwoordigen voor industriële OEM-audits. Sommige leveranciers van bevestigingsmiddelen hergebruiken oude MTR-documenten van monsterbatches voor latere productieruns zonder kruisverwijzingen naar de werkelijke staalhittecijfers.
Voor elektronica- en apparaatprojecten die onderhevig zijn aan regels voor de traceerbaarheid van componenten, kan deze mismatch in de documentatie de QA-acceptatie van inkomende goederen blokkeren, onafhankelijk van de mechanische prestaties van de fysieke schroeven.
- Bind de batchcodes van eindproducten rechtstreeks aan de overeenkomstige warmtepartijnummers van de staalfabriek
- Geef projectspecifieke Engelstalige materiële rapporten uit in plaats van ongedateerde prototypecertificaten te verspreiden
Beknopte checklist met technische clausules voor de aanschaf van bevestigingsmiddelen, gericht op geautomatiseerde lijnen
- Voeg kruisuitsparingsgeometrie en gesimuleerde koppelcyclusvereisten voor robots toe binnen de specificaties van inkooporders
- Definieer onderhoudstriggers voor draadwalsmatrijzen en bemonsteringsregels voor draadverificatie in gemengde modus
- Specificeer het toegestane bereik van de coatingdikte plus validatie van de koppelspanning voor koppelgestuurde assemblagestations
- Handhaving van aan warmtelot gekoppelde documentatie; weigeren hergebruik van op zichzelf staande prototype-voorbeeldmateriaalrapporten
Gerelateerd nieuws
- Wat maakt roestvrijstalen T-bouten tot een betrouwbare keuze voor moderne bevestigingen?
- Hoe verbetert een combinatieschroef met zeskantige doppen de bevestigingsprestaties?
- Welke inkoopfouten zijn de oorzaak van het mislukken van een roestvrij staaldraadproject?
- Maskeren monsters met een perfect oppervlak de risico's van veldprojecten met conische kapexpansiebouten?
- Wat maakt een betonnen ankerbout met zeskantflens betrouwbaar voor zware constructies?

X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies.
Privacybeleid