Nieuws

Productieproces van bouten

2026-06-16

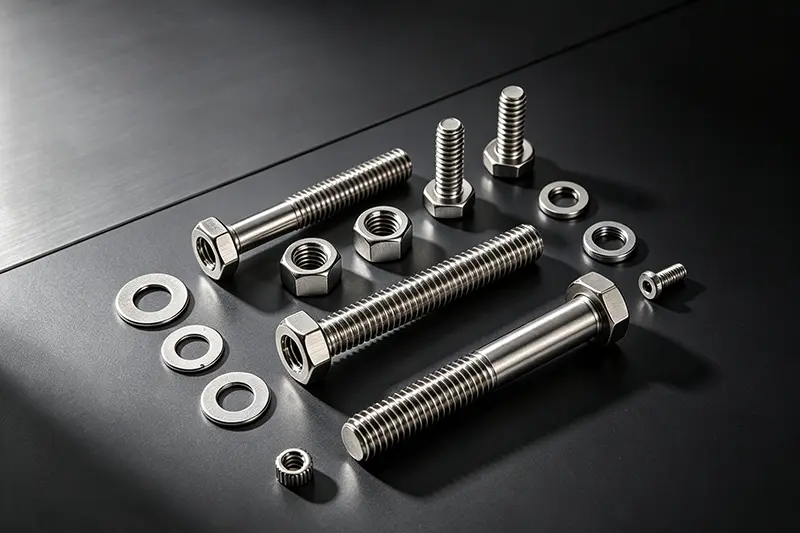
Boutenzijn onderverdeeld in gewone koolstofstalen bouten, bouten met hoge sterkte (klasse 8.8, 10.9 en 12.9) en roestvrijstalen bouten. Hoewel de basisproductieprocessen grotendeels vergelijkbaar zijn, vereisen bouten met een hoge sterkte een extra warmtebehandelingsstap, terwijl roestvrijstalen bouten beitsen en passiveren ondergaan. 

I. Inspectie van binnenkomende grondstoffen

Grondstoffen: Walsdraad (opgerold staal); materiaalsoorten omvatten Q235, 45#, 40Cr, 35CrMo en 304/316 roestvrij staal.

Visuele inspectie: Controleer op scheuren, roest of delaminatie van het oppervlak.

Fysisch-chemische tests: materiaalspectrale analyse, treksterkte en hardheid.

Verificatie van afmetingen: Zorg ervoor dat de draaddiameter voldoet aan de specificaties voor de blanco bout.


II. Draadtrekken (koudtrekken)

De aanvankelijke diameter van de walsdraad is te groot en moet worden uitgetrokken tot de standaard diameter van het blanco stuk.

Beitsen: onderdompeling in zoutzuur om oppervlakteaanslag en roest te verwijderen.

Neutralisatie, waterspoelen en fosfateren: Vorming van een smerende fosfaatfilm op het oppervlak.

Verzeping: toepassing van smeerpoeder om slijtage aan koudloopmatrijzen te verminderen.

Koudtrekken: meerdere trekgangen om de draaddiameter terug te brengen tot de beoogde verwerkingsgrootte.

Oprollen: Draad wordt in spoelen gewikkeld, klaar voor koude richting.


III. Koude kop (kernproces: vormen van boutkop en onbewerkte schacht in één bewerking)

Maakt gebruik van een koudkopmachine met meerdere stations; de vorming vindt plaats via extrusie bij kamertemperatuur (geen verwarming).

Aanvoeren en snijden: Draadmateriaal wordt op de vereiste totale boutlengte gesneden.

Eerste stoot (pre-heading): initiële extrusie om de kopvorm te vormen.

Tweede stoot (afwerkingskop): Vormt de zeskantige kop, ronde kop of pankop; verkleint tegelijkertijd de schachtdiameter en vormt de afschuining.

Uitwerpen: Produceert een blanco bout met gladde schacht (zonder schroefdraad).

Defectcontrole: Controleert op barsten in de kop, niet-gecentreerde koppen, inconsistente schachtlengtes en bramen.


IV. Draadrollen (draadverwerking)

Onderscheidt zich door draadrollen (voor zeer nauwkeurige, zeer sterke bouten) versus draadrollen met platte matrijzen (voor standaardbouten).

Blank laden, positioneren en klemmen.

Twee draadwalsmatrijzen draaien tegen elkaar om standaard externe schroefdraden op de schacht te extruderen.

Draadmeterinspectie (Go/No-Go): Garandeert nauwkeurigheid van de schroefdraadpassing.

Ontbramen: Verwijderen van bramen van draadranden.


V. Warmtebehandeling (alleen vereist voor hoge sterktebouten, Graad 4.8 en hoger; optioneel voor standaard bouten van klasse 4.8)

Doel: Het verbeteren van de sterkte, hardheid en taaiheid, waardoor... 8,8/10,9/12,9 Sterktegraden worden bereikt

1. Afschrikken

Verwarmd in een gaasbandoven tot 800–900 °C, gevolgd door snelle oliekoeling om de hardheid te vergroten.

2. Temperen

Opnieuw verwarmd en op gemiddelde temperatuur gehouden om interne afschrikspanningen te verlichten en brosse breuk te voorkomen.

3. Koeling en afvoer

Inspectie na warmtebehandeling van hardheid en microstructuur; Niet-conforme onderdelen worden herwerkt.


VI. Oppervlaktebehandeling (corrosie-/roestbescherming; proces geselecteerd op basis van vereisten)

1. Elektrolytisch verzinken (standaardbouten)

Ontvetten → Beitsen → Activeren → Verzinken → Passiveren (blauw-wit, iriserend, zwart) → Afdichten

Voordelen: Lage kosten; Nadelen: Gevoelig voor waterstofverbrossing bij hoge temperaturen; elektrolytisch verzinken is verboden voor bouten met hoge sterkte 10,9/12,9.

2. Thermisch verzinken (energiesector en zware buitenbouten)

Beitsen en vloeien → Zinkdompelen op hoge temperatuur; dikke coating, uitstekende corrosieweerstand; schroefdraad vereist reiniging na het proces.

3. Dacromet / Geomet (voor zeer sterke bouten)

Geen waterstofverbrossing; superieure roestbestendigheid vergeleken met galvaniseren; zoutsproeibestendig; mainstream keuze voor nieuwe energie- en auto-onderdelen met hoge sterkte.

4. Zwart maken / blauw worden (goedkope binnenbouten)

Alkalische oxidatie; alleen roestbescherming op korte termijn; geen coatinglaag.

5. Specifiek voor roestvrij staal: beitsen en passiveren

Verwijdert procesaanslag/oxiden; verbetert de roestbestendigheid van roestvrij staal.


VII. Volledige inspectie en sortering

Visuele inspectie (100%): Scheuren, deuken, bramen, loslaten van de coating.

Dimensionale inspectie: Totale lengte, zeskantbreedte over de platte vlakken, dikte, buitendiameter van de draad.

Mechanische steekproeven: treksterkte, vloeigrens, hardheid, koppeltesten.

Optische sorteermachine: Automatisch sorteren om defecte onderdelen te verwijderen.

VIII. Hydrogen Relief Baking (verplicht voor gegalvaniseerde bouten met hoge sterkte)

Gebakken bij 200–230°C gedurende 2–4 uur binnen 24 uur na het plateren om waterstofverbrossing te elimineren en door spanning veroorzaakte breuken te voorkomen.


IX. Verpakking en opslag

Verpakt op specificatie en kwaliteit; geëtiketteerd (specificatie, sterkte, materiaal, batchnummer). Vochtbestendige verpakking; opslag en verzending.


Gerelateerd nieuws
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies. Privacybeleid